
Por favor, deixe -nos uma mensagem
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

Wuxi Runfeng Machinery Manufacturing Co., Ltd.
*Publicado: novembro de 2026 | Pela equipe de engenharia da RUNFENG* |
As listras em um tubo de pasta de dente listrado não são impressas e não são adicionadas posteriormente – elas são coextrusadas no mesmo instante que a pasta de corpo branco e permanecem no lugar porque a pasta de dente flui em camadas laminares, semelhantes a plugues, em vez de mistura turbulenta. Esse fato explica todo o design de uma máquina de enchimento e selagem de tubos de pasta de dente com listras de duas cores: dois circuitos de pasta independentes, uma bomba de listras secundária e um bico com canal de listras interno. Este artigo explica o mecanismo, as quatro variáveis que decidem se as listras ficam retas ou manchadas e as especificações dos itens que os compradores de marca própria devem bloquear antes de fazer o pedido.
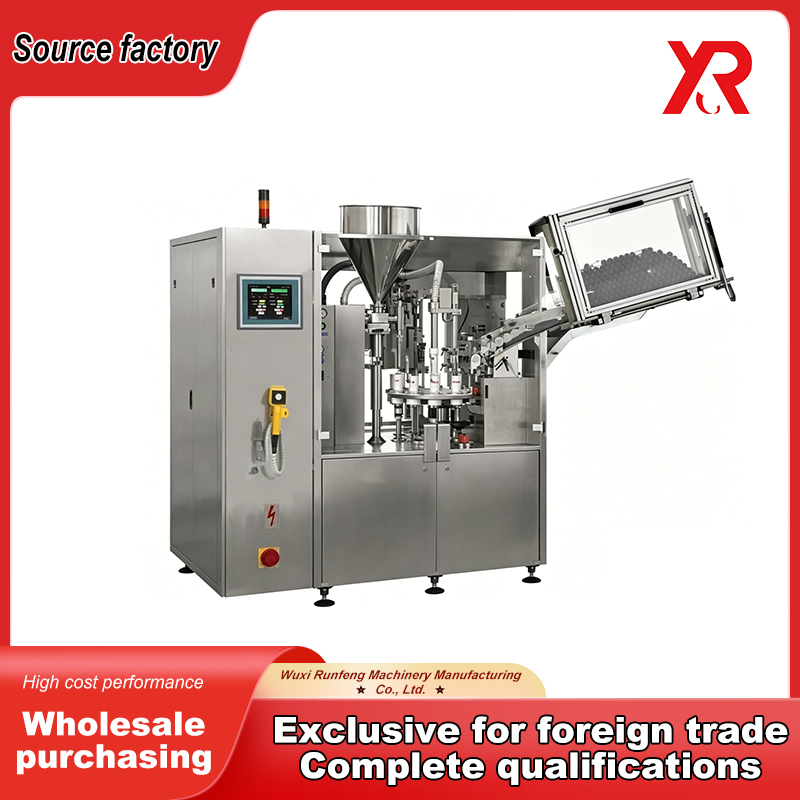
Duas pastas, duas bombas, um bico — e sem mistura. Uma máquina de distribuição é um enchimento de tubo comum com um segundo circuito de enchimento muito menor integrado. Siga a pasta:
Portanto, a resposta para como funciona uma máquina de envase de pasta de dente listrada é a mecânica dos fluidos mais o alinhamento - a listra é um segundo fluxo de pasta moldado pelo bico, não um revestimento.
O padrão é definido pela quarta variável: como o tubo é abaixado enquanto enche. Desça exatamente na mesma proporção em que a pasta sobe e a faixa segue reta; puxe o tubo para baixo mais rápido e a faixa se estica em uma hélice – e é por isso que algumas marcas vendem uma faixa em espiral e outras rejeitam o padrão idêntico como um defeito. RUNFENG vincula esse eixo de elevação ao perfil de dosagem no servocontrole, o que torna o padrão repetível mudança após mudança.
Variável | O que controla | Alvo prático |
Correspondência de viscosidade, pasta corpo vs listra | Limpe a borda da listra ou sangre | Combinar viscosidade e tensão de escoamento; teste com pasta de produção, não com água |
Proporção de listras | Largura da faixa e peso visual | 5–15% do volume do tubo, definido na IHM |
Geometria do bico e velocidade de elevação do tubo | Faixa reta vs hélice, posição | Bocal centrado, elevação sincronizada com a taxa de enchimento |
Material e diâmetro do tubo | Qualidade do selo, visibilidade das listras | Tubo laminado opaco (ABL/PBL); um conjunto de ferramentas por diâmetro |
✅ Resumindo: Striping é um segundo circuito de pasta mais um bico moldado, não uma etapa de impressão. Combine as duas pastas reologicamente e sincronize o eixo de elevação, e a faixa se mantém durante toda a vida útil do tubo.
Quase todos os defeitos de listras em uma máquina de enchimento e selagem de tubos de pasta de dente com listras de duas cores remontam a quatro causas: sincronização da bomba, velocidade de elevação do tubo, temperatura da pasta ou canal de listras contaminado. O mecanismo é mecânico, então o conserto geralmente é uma configuração ou uma etapa de limpeza, não uma máquina nova.
Sintoma | Causa mais provável | Consertar |
Listre espirais no tubo | Aumente a velocidade fora de sincronia com a taxa de preenchimento | Sincronize novamente o servo de elevação com o perfil de dosagem; verifique o deslizamento do cinto |
Borda da listra desfocada ou enevoada | Pasta listrada mais fina que a pasta corporal, geralmente após uma queda de temperatura | Combine as temperaturas da tremonha; aumente ligeiramente a pressão da bomba de faixa |
Listra desbota perto do ombro | Bomba listrada morrendo de fome ou ar na linha de pequeno diâmetro | Sangre o circuito de distribuição; verifique a configuração de colagem |
A listra sai do centro | Bocal descentralizado ou tubo não encaixado corretamente | Bico recentrador; substitua bolsas de tubos desgastadas |
Cor contaminando o corpo branco | Canal Stripe não eliminado na troca | Adicione um ciclo de purga; um bico de listra por família de cores |
Colar forçado no selo da cauda | Volume de enchimento muito alto ou gotejamento do bico no final da dose | Reduza ligeiramente a dose, adicione sucção, verifique o sincronismo da mandíbula de vedação |
Dois detalhes do processo são mais importantes do que parecem. Primeiro, a temperatura: uma queda de 5°C durante a noite altera a viscosidade da pasta o suficiente para alterar a proporção de listras na primeira hora de uma mudança, portanto, purgue e descarte os primeiros tubos após uma partida a frio. Em segundo lugar, a disciplina de troca: uma cabeça listrada contém pasta colorida que um enchimento simples não, portanto a limpeza entre SKUs leva mais tempo – em uma linha de marca própria que opera quatro marcas por semana, isso resulta diretamente no custo por tubo.
A velocidade é a compensação que os compradores mais subestimam. Um cabeçote listrado normalmente funciona de 10 a 25% mais devagar do que o mesmo modelo na configuração de cor única, porque a bomba listrada precisa de uma janela de dosagem estável e o tubo precisa de um momento de assentamento antes de selar. Cite a velocidade da faixa na velocidade da máquina simples e você perderá a data de lançamento.
✅ Resumindo: diagnostique nesta ordem – sincronização, temperatura, fome, alinhamento. A maioria das “falhas da máquina” são configurações e uma rotina de inicialização documentada remove metade delas.
Para um fabricante de marca própria ou contratado, a capacidade de distribuição é uma ferramenta de vendas, não uma decoração. Os compradores de varejo querem um ponto visual de diferença na prateleira, e a fábrica que exibe listras de duas e três cores em uma plataforma ganha a disputa. Isso muda a especificação: uma máquina de envase de tubos OEM personalizada para pasta de dente de marca própria deve ser repetível em dezenas de SKUs, o que não é impressionante em uma única demonstração.
Coloque estes seis itens por escrito:
A RUNFENG constrói suas enchedoras da série GF com cabeçotes de listras de duas e três cores como opções padrão: proporção ajustável por HMI, dosagem servo classificada para ±0,5–1% e ferramentas para as faixas de diâmetro comum. Como a mesma fábrica fornece a encartuchadora e a embaladora termorretrátil posteriormente, uma linha de distribuição pode ser citada como um trem sincronizado em vez de três máquinas unidas no local. suporta configuração OEM e ODM - layout de cabeça de faixa, ferramentas de tubo, layout de linha, comissionamento remoto - a partir de uma única unidade, o que é importante para o proprietário da marca testar um SKU de faixa antes de se comprometer com o volume.
✅ Resumindo: compre a capacidade de listras como uma receita repetível. Predefinições de proporção, bombas independentes e um tempo de troca documentado transformam uma cabeça de faixa de demonstração em um centro de lucro.

P: Como funciona uma máquina envasadora de pasta de dente listrada sem que as cores se misturem?
R: As pastas são dosadas por bombas separadas e se encontram apenas dentro do bocal, onde fluem em camadas paralelas. A alta viscosidade mantém o fluxo laminar, portanto não há turbulência para misturá-los. Todo o mecanismo é alinhamento e reologia, não química.
P: Uma máquina pode executar listras de duas e três cores?
R: Sim. Uma cabeça de três cores adiciona uma segunda bomba de faixa e canal de bico. Confirme se ambos os circuitos estão ajustados de forma independente – uma bomba dividida em dois canais não pode manter duas relações diferentes.
P: Vocês fornecem uma máquina de envase de tubos OEM personalizada para produção de pasta de dente de marca própria?
R: Sim. A RUNFENG configura cabeçotes de listras, ferramentas de tubos e layout de linha de acordo com a arte e desenho de tubos da marca e fornecerá uma unidade para um SKU de teste. Envie o desenho do tubo, a proporção alvo e o volume anual para obter um orçamento de configuração.
A qualidade das listras em uma máquina de enchimento e selagem de tubos de pasta de dente com listras de duas cores é decidida antes da máquina ser construída - pelo bico, pelo emparelhamento da bomba e pelas especificações do tubo. Envie à equipe de engenharia da RUNFENG seu desenho de tubo, tanto as viscosidades da pasta quanto a saída desejada, e você obterá uma configuração de stripe-head com cálculo de capacidade em 48 horas, incluindo tempo real de troca para sua lista de SKU. Mínimo de uma unidade, ferramentas personalizadas cotadas antecipadamente, comissionamento remoto ou no local.


Vamos entrar em contato.
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.